성적서 통과한 웨이퍼가 라인에서 터지는 이유
한스엠알오
소요시간 9분
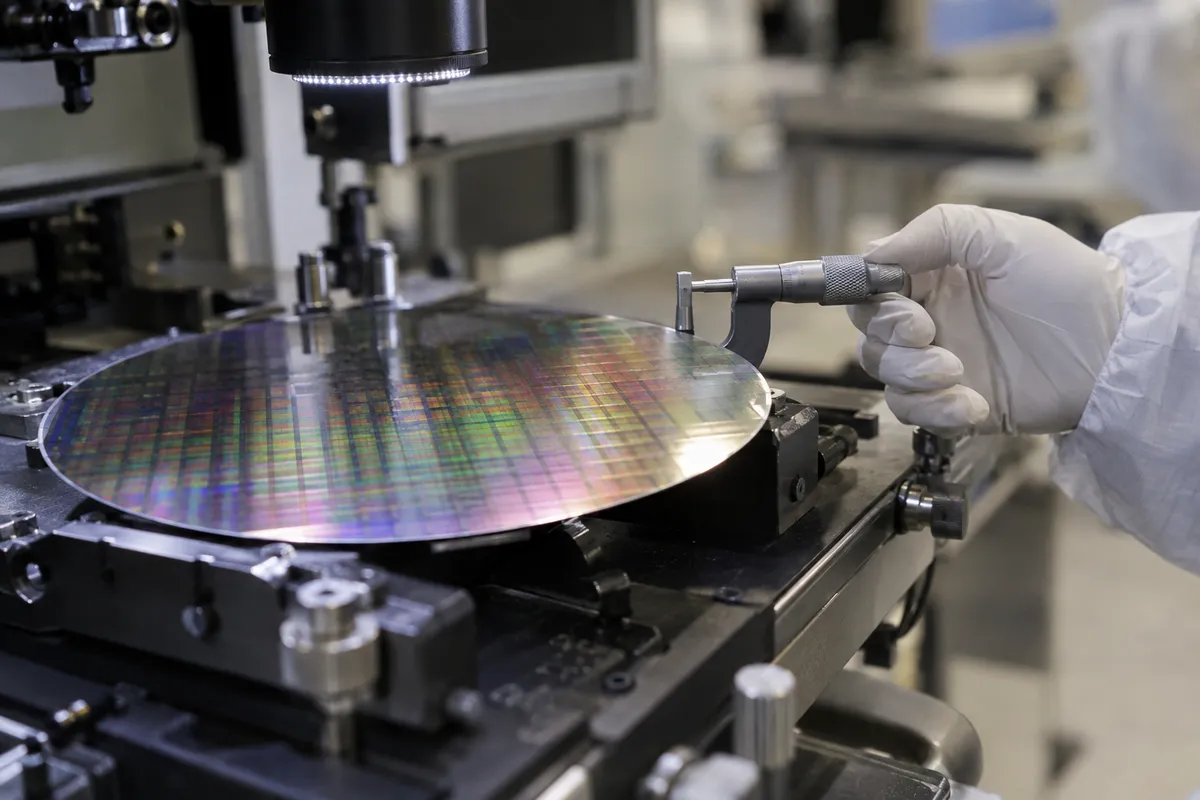
공급사 성적서에는 분명 스펙 인(In)인데, 왜 노광기에서는 초점이 나가고 패키징에서는 보이드가 생길까요? 하나의 합격 수치가 공정 전체의 수율을 보장하지는 못해요. 같은 웨이퍼라도 노광에서는 국부 표면 형상이, CMP에서는 연마 뒤 형상 변화가, 본딩에서는 접합면의 평탄도와 웨이퍼 휨이 각각 다른 문제를 일으키기 때문이에요.
그래서 규격서에서 TTV·보우·워프·SFQR 숫자만 나란히 비교하면 판단을 그르치기 쉬워요. 측정 대상과 기준면, 측정 영역, 웨이퍼 상태를 먼저 맞춘 뒤 실제 공정 요구와 연결해야 해요.
실리콘 웨이퍼 평탄도 기준, 네 지표는 무엇이 다를까
TTV, 보우, 워프, SFQR은 같은 평탄도를 서로 다른 방식으로 나타내는 지표가 아니에요. 두께 편차를 보는지, 웨이퍼의 전체 형상을 보는지, 노광 사이트 안의 표면 형상을 보는지부터 구분해야 해요.
| 지표 | 주로 보는 대상 | 규격을 비교할 때 확인할 점 |
|---|---|---|
| TTV | 웨이퍼의 전체 두께 변화 | 두께 측정 범위와 가장자리 제외 조건 |
| 보우 | 웨이퍼가 휘어진 정도와 방향 | 웨이퍼가 놓인 상태와 기준면 |
| 워프 | 웨이퍼 표면의 전체적인 형상 편차 | 측정 기준면, 웨이퍼 상태와 지지 조건 |
| SFQR | 노광 사이트 단위의 앞면 형상 편차 | 사이트 크기와 위치, 사이트별 산출 조건 |
TTV가 작다고 해서 웨이퍼 앞면이 노광 사이트마다 평탄하다는 뜻은 아니에요. 반대로 사이트 내부 SFQR이 양호해도 웨이퍼 전체의 보우나 워프가 공정 장비의 핸들링·레벨링 조건에 잘 맞는다는 보장은 없어요.
웨이퍼 평탄도 규격을 검토할 때는 지표명과 함께 측정 범위, 기준면, 가장자리 처리, 웨이퍼의 자유 상태 또는 지지 상태, 측정 장비와 산출 방식을 확인하세요. 공급사 성적서가 서로 달라도 이 조건이 다르면 수치를 직접 비교하기 어려워요.
노광 초점은 전체 형상보다 사이트 안의 형상을 본다
노광 공정에서는 웨이퍼 전체가 얼마나 휘었는지만으로 초점 여유를 판단하기 어려워요. 실제 노광 사이트 안에서 표면 높이가 어떻게 변하는지, 장비의 레벨링과 초점 보정이 그 형상을 따라갈 수 있는지를 함께 봐야 해요.
사이트 단위 지표인 SFQR은 이때 유용한 관리 항목이에요. 다만 SFQR 숫자만으로 노광 성능을 단정할 수는 없어요. 사이트의 크기와 배치, 측정 조건이 달라지면 값의 의미도 달라질 수 있고, 장비의 보정 범위와 공정 조건도 결과에 관여하기 때문이에요.
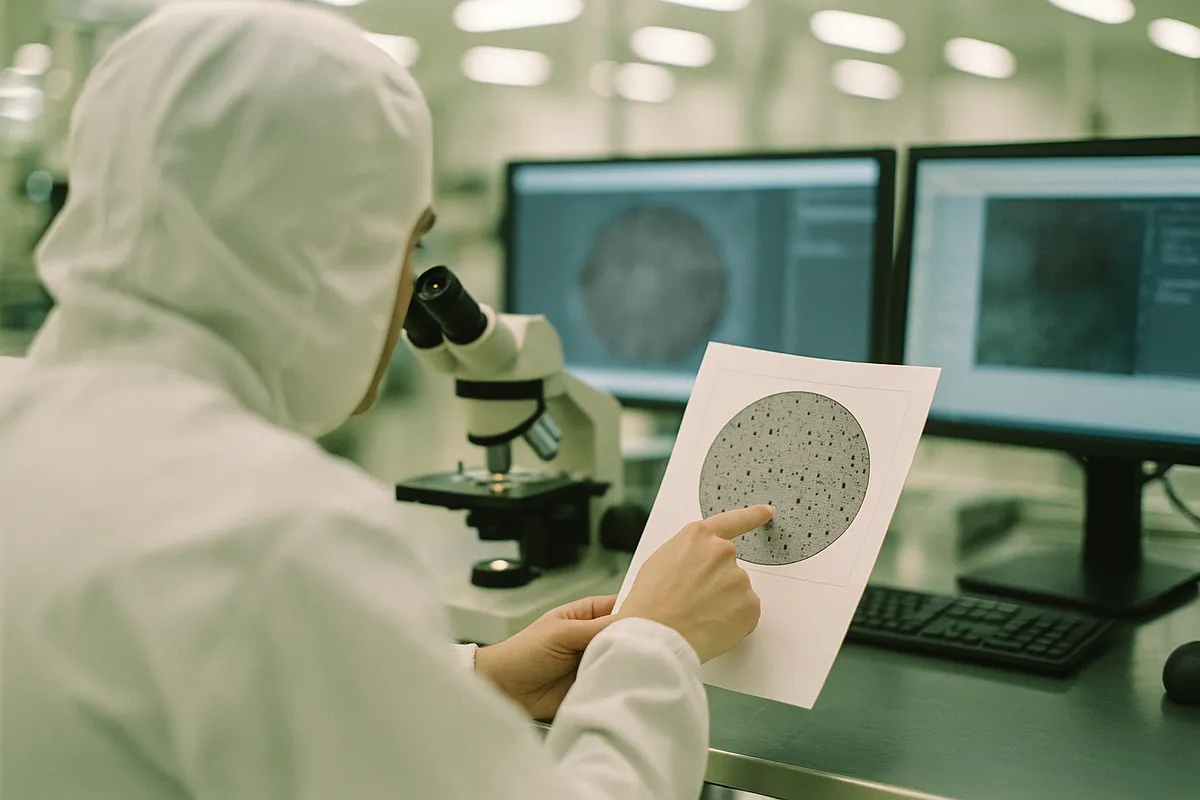
나노토포그래피 역시 평탄도와 연결해 관리할 수 있지만, 특정 형상 결함이 초점이나 수율에 미치는 영향을 일률적인 수치로 환산하기는 어려워요. 현장에서는 결함 위치와 패턴, 노광 장비의 보정 결과, 웨이퍼 검사 데이터를 같은 좌표계로 맞춰 보는 편이 실용적이에요. 웨이퍼 공급사에는 지표값뿐 아니라 측정 맵과 사이트별 결과를 요청하고, 공정에서는 초점 보정 이력과 결함 위치를 대조해 보세요.
절단부터 CMP까지, 평탄도는 단계마다 누적된다
실리콘 웨이퍼의 최종 형상은 한 번의 연마로 정해지지 않아요. 잉곳 절단 뒤의 연삭·래핑, 표면 손상층을 다루는 공정, 연마와 세정, 최종 검사까지 각 단계의 조건이 다음 단계로 이어져요.
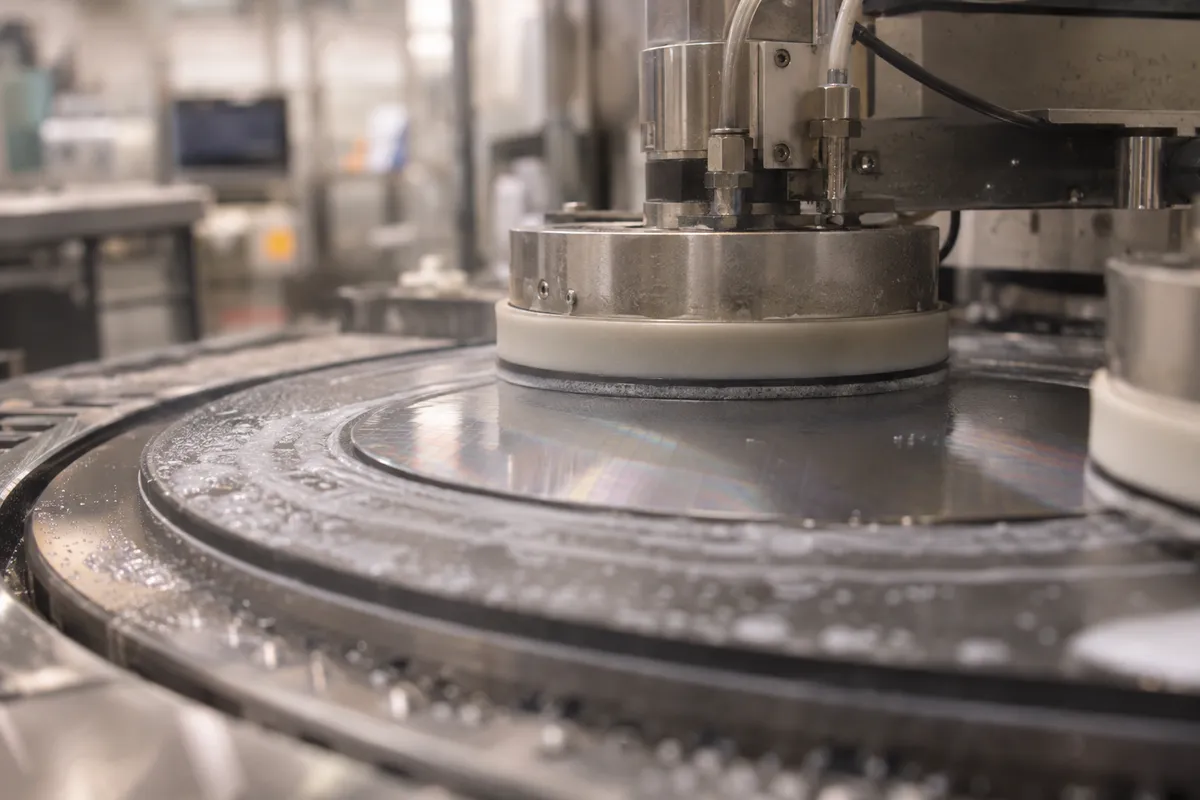
CMP에서는 연마 패드와 웨이퍼 사이의 접촉 조건뿐 아니라 슬러리의 공급과 분산 상태도 공정 관리 항목이에요. 입자 크기 분포를 모든 공정에 동일한 숫자로 적용하기보다는, 해당 슬러리의 제품 규격과 공정 단계, 장비 조건에 맞춰 입도 분포·응집·농도·공급 상태를 함께 확인해야 해요.
실무 검토는 결과값만 보는 데서 끝나지 않아야 해요. 평탄도 변화가 발생한 시점과 공정 이력을 연결해 보세요. 절단 후 형상, 연마 전후 측정 결과, 세정·검사 조건을 구분하면 어느 단계에서 편차가 커졌는지 찾기 쉬워져요. 슬러리를 바꿀 때도 평탄도만 비교하지 말고 표면 상태와 공정 안정성을 함께 살펴야 해요.
HBM·하이브리드 본딩은 웨이퍼 전체와 접합면을 함께 본다
HBM과 하이브리드 본딩에서 평탄도 관리는 단순히 TTV 한 항목을 낮추는 문제가 아니에요. 적층 구조와 접합 방식에 따라 웨이퍼 전체 형상, 두께 변화, 접합면의 국부 형상을 나눠 확인해야 해요.
본딩 공정에서는 접합하려는 면의 형상과 웨이퍼 휨이 정렬과 접촉에 영향을 줄 수 있어요. 그렇다고 첨단 패키징에서 언급되는 서브마이크론 요구를 모든 실리콘 웨이퍼의 보편 규격으로 옮겨 적어서는 안 돼요. 어떤 대상의 어느 면을 어떤 조건으로 측정한 값인지, 특정 고객 사양인지 공정 목표인지 먼저 따져야 해요.
공정 엔지니어라면 본딩 전후에 측정한 TTV·워프와 접합면 형상 정보를 공정별로 분리해 관리하세요. 품질 담당자는 고객 사양서에서 측정 대상과 판정 단위를 확인하고, 숫자만 떼어 내부 입고 규격에 적용하지 않는 편이 좋아요.
더 알아보기: 실리콘 웨이퍼
웨이퍼 업체 규격과 공급 조건은 어떻게 비교할까
웨이퍼 업체의 성적서를 비교할 때는 먼저 표준, 고객 사양, 공급사 판정 조건을 구분해야 해요. 표준은 용어와 측정 방법을 이해하는 기준이고, 고객 사양은 특정 공정에서 요구하는 조건이며, 공급사 조건은 실제 검사와 로트 판정에 적용되는 방식이에요. 세 문서의 역할을 섞으면 같은 숫자를 두고도 서로 다른 품질을 말하게 돼요.
구매·품질 검토에서는 아래 항목을 한 장에 맞춰 비교해 보세요.
- 측정 정의: TTV·보우·워프·SFQR 중 무엇을 판정하는지 확인해요.
- 측정 조건: 측정 영역, 기준면, 웨이퍼 상태와 가장자리 제외 여부를 대조해요.
- 판정 방식: 개별 웨이퍼와 로트 중 무엇을 기준으로 판정하는지 확인해요.
- 변경 관리: 측정 장비나 산출 방식이 바뀌었을 때 성적서와 내부 기준을 어떻게 맞출지 정해요.
- 구매 비용: 규격 강화에 따른 추가 검사와 공급 조건을 확인하고, 실제 공정에서 필요한 항목에 비용을 배분해요.
평탄도 기준을 강화할 때는 숫자만 낮추기보다 공정 불량과 장비 보정에 직결되는 지표를 먼저 맞춰야 해요. 반도체·정밀소재와 연마재 등 공정에 필요한 전문 산업용품의 상세 규격과 공급 조건은 산업용품 MRO 플랫폼인 한스엠알오에서 한눈에 비교하고 검토해 보세요.
*이 콘텐츠는 AI의 도움을 받아 작성되었으며, 한스엠알오 팀이 내용을 검토하였습니다.